 Hommer Zhao
คำตอบสั้น ๆ
SPI ตรวจครีมบัดกรี, AOI ตรวจสิ่งที่มองเห็น, X-ray ตรวจจุดซ่อนเร้น, ICT ตรวจทางไฟฟ้า และ FCT ตรวจการทำงาน ส่วน Burn-in คัดกรองความเสียหายช่วงเริ่มต้นตามความเสี่ยง ตกลงวิธีตรวจ เกณฑ์ยอมรับ และรายงานก่อนผลิต PCBA
- ระบุ IPC-A-610 Class และ Revision ที่ใช้ในสัญญา
- เลือกวิธีตรวจตามข้อบกพร่องที่ต้องการค้นหาและจุดที่เข้าถึงได้
- เตรียม Test Point, Fixture และเกณฑ์ FCT
- ตกลงแผนสุ่ม การตามสอบ และการจัดการงานไม่ผ่าน
ทำไมการทดสอบ PCBA ถึงสำคัญ?
การทดสอบ PCBA (Printed Circuit Board Assembly) ช่วยค้นหาข้อบกพร่องก่อนส่งมอบ ทั้งการประกอบแบบ SMT และ THT ต้องมีแผนตรวจตามความเสี่ยง
การพบปัญหาเร็วช่วยลดงานแก้ไขภายหลัง โดยเฉพาะเมื่อบอร์ดถึงผู้ใช้แล้ว แต่ต้นทุนที่ประหยัดต้องประเมินจากโครงการจริง
ต้นทุนของคุณภาพ
โดยทั่วไป ต้นทุนคุณภาพแบ่งออกเป็น 4 ประเภท:
- ต้นทุนป้องกัน - การทบทวน DFM การฝึกอบรม และการควบคุมกระบวนการ
- ต้นทุนการประเมิน - การตรวจสอบ การทดสอบ และการประเมินผล
- ต้นทุนความล้มเหลวภายใน - งานแก้ไข ของเสีย และการทดสอบซ้ำ
- ต้นทุนความล้มเหลวภายนอก - การรับประกัน การส่งคืน และผลกระทบต่อชื่อเสียง
ประเมินต้นทุนรวมร่วมกับราคาทดสอบ ศึกษาเพิ่มเติมที่ American Society for Quality (ASQ)
ภาพรวมวิธีการทดสอบ
เลือกวิธีตามวงจร เทคโนโลยีการประกอบ ปริมาณผลิต และเกณฑ์ตรวจรับ:
| วิธีการ | ตรวจจับอะไร | ขั้นตอน | เหมาะสำหรับ |
|---|---|---|---|
| SPI | ความผิดปกติของครีมบัดกรี | หลังพิมพ์ ก่อนวางชิ้นส่วน | สาย SMT |
| AOI | ข้อบกพร่องที่มองเห็น | ตามแผนตรวจ เช่น หลังรีโฟลว์ | งานที่กล้องเข้าถึงจุดตรวจได้ |
| X-Ray | ลักษณะจุดบัดกรีที่ซ่อนอยู่ | หลังบัดกรี | BGA, QFN |
| ICT | ค่าทางไฟฟ้า วงจรเปิด/ลัดวงจร | หลังประกอบ | มี Test Point และคุ้มค่าทำ Fixture |
| FCT | การทำงานตามแผน | ระดับบอร์ดหรือระบบ | มีฟังก์ชันและเกณฑ์ผ่านชัดเจน |
| Burn-in | ความเสียหายช่วงเริ่มต้นบางประเภท | ตามแผน | ต้องคัดกรองเพิ่มเติมตามความเสี่ยง |
Solder Paste Inspection (SPI)
SPI (Solder Paste Inspection) คือการวัดครีมบัดกรีบนแพดทุกจุดทันทีหลังพิมพ์ผ่าน stencil และก่อนวางชิ้นส่วน ถ้าพิมพ์ผิดก็ล้างบอร์ดแล้วพิมพ์ใหม่ได้ก่อนรีโฟลว์ แต่ SPI ไม่ได้ยืนยันจุดบัดกรีหลังประกอบ ซึ่งยังต้องใช้ AOI และ X-ray ต่อ
SPI วัดอะไร
| ค่าที่วัด | ความหมาย | ปัญหาที่ค่านี้ชี้ |
|---|---|---|
| ปริมาตร (Volume) | ปริมาณครีมบนแพด เทียบกับค่าตั้งต้นของช่องเปิด stencil | ครีมน้อยเสี่ยงจุดบัดกรีไม่สมบูรณ์ ครีมมากเสี่ยงสะพานบัดกรี |
| พื้นที่ (Area) | พื้นที่ที่ครีมครอบแพด | ช่องเปิดอุดตัน ครีมไหลเยิ้ม รูปร่างผิดปกติ |
| ความสูง (Height) | ความสูงของครีมจากผิวแพด | ครีมถูกปาดจนบุ๋ม หรือ stencil ยกตัวไม่สม่ำเสมอ |
| ตำแหน่ง (Offset X/Y) | การเยื้องของก้อนครีมจากตำแหน่งแพด | stencil จัดแนวไม่ตรง บอร์ดยืดหดตัว |
| Bridge | ครีมเชื่อมระหว่างแพดข้างเคียง | เสี่ยงลัดวงจรบนชิ้นส่วน fine-pitch |
ข้อบกพร่องที่ตรวจพบบ่อย ได้แก่ ครีมไม่พอ ครีมเกิน ตำแหน่งเยื้อง รูปร่างขาดช่วง และไม่มีครีมบนแพดที่ต้องพิมพ์
2D SPI vs 3D SPI ต่างกันอย่างไร
| หัวข้อ | 2D SPI | 3D SPI |
|---|---|---|
| วัดได้ | พื้นที่และตำแหน่งจากภาพมุมบน | พื้นที่ ความสูง ปริมาตร ตำแหน่ง และ bridge |
| ปริมาตร | ประมาณเอาโดยถือว่าความสูงเท่าความหนา stencil | คำนวณจากความสูงที่วัดจริงทุกจุด |
| จุดอ่อน | ก้อนครีมที่ถูกปาดจนบุ๋มแต่รอยเท้าครบอาจผ่านได้ | ต้องตั้งค่าอ้างอิงผิวบอร์ดและ warpage ให้ถูก |
| เหมาะกับ | บอร์ดชิ้นส่วนใหญ่และ pitch กว้าง | BGA, QFN, fine-pitch IC, 0201/01005 และงาน NPI |
งานศึกษาของ Rita Mohanty (Speedline Technologies) ใน Circuits Assembly ปี 2008 วัดบอร์ดชุดเดียวกันด้วยระบบ 2D ในเครื่องพิมพ์และ 3D แบบ offline พบว่า ค่าพื้นที่จาก 2D กับ 3D สัมพันธ์กันต่ำ และ 2D อ่านค่าพื้นที่สูงกว่า 3D เล็กน้อยอย่างสม่ำเสมอ ยิ่งแพดเล็กยิ่งเบี่ยงมาก จึงไม่ควรใช้ตัวเลข 2D แทนตัวเลข 3D
ระบบ 3D SPI แต่ละรุ่นใช้หลักการวัดต่างกัน เช่น Laser Triangulation, Moiré Fringe Projection หรือ Confocal ควรดูความแม่นยำและการทำซ้ำจากข้อมูลผู้ผลิตเครื่องและผลวัดชิ้นงานจริง
ตั้งเกณฑ์ผ่าน/ไม่ผ่านของ SPI อย่างไร
ไม่มีตัวเลข "ผ่าน" ตัวเดียวที่ใช้ได้กับทุกบอร์ด เกณฑ์ SPI ตั้งเทียบกับค่าตั้งต้นของแต่ละแพด:
- คำนวณค่าตั้งต้น (100%) - ปริมาตร = พื้นที่ช่องเปิด stencil × ความหนา stencil
- กำหนดช่วงบน/ล่างของปริมาตร ความสูง พื้นที่ และ offset ตามกลุ่ม package - แพด fine-pitch, BGA และ 01005 ใช้ช่วงแคบกว่าชิ้นส่วนทั่วไป และควรตกลงกับลูกค้าก่อนเริ่ม NPI
- ยืนยันด้วยบอร์ดแรกและข้อมูลแนวโน้ม - ดู SPC/Cpk ของปริมาตรต่อ package ถ้าค่าไหลก่อนหลุดเกณฑ์ ให้ตรวจการเช็ด stencil แรงกดใบปาด และ board support
- เกณฑ์ตรวจรับปลายทางยังอิง IPC-A-610 - SPI เป็นเครื่องมือควบคุมกระบวนการ ไม่ได้แทนเกณฑ์ตรวจรับจุดบัดกรี
เครื่องพิมพ์และ SPI บางรุ่นเชื่อมกันแบบ closed-loop ให้ SPI ส่งค่า offset กลับไปปรับการจัดแนวหรือสั่งเช็ด stencil ได้อัตโนมัติ ความสามารถนี้ขึ้นกับรุ่นเครื่อง ควรถามซัพพลายเออร์ตรง ๆ
ตัวอย่างคำนวณ: area ratio ของช่องเปิด stencil (ก่อนถึง SPI)
ครีมจะหลุดจากช่องเปิดได้ดีเมื่อ area ratio = พื้นที่ช่องเปิด ÷ พื้นที่ผนังช่องเปิด สูงพอ แนวทาง IPC-7525 ที่มักอ้างถึงคือไม่ต่ำกว่า 0.66 ตารางนี้เป็น ตัวอย่างสมมติที่เราคำนวณเอง จากสูตร (วงกลม: D ÷ 4T, สี่เหลี่ยม: L×W ÷ 2(L+W)T) ไม่ใช่ข้อมูลจากงานลูกค้า:
| ช่องเปิด stencil (มม.) | stencil 0.08 มม. | stencil 0.10 มม. | stencil 0.12 มม. |
|---|---|---|---|
| วงกลม Ø0.25 | 0.78 | 0.625 ต่ำกว่า 0.66 | 0.52 ต่ำกว่า 0.66 |
| วงกลม Ø0.30 | 0.94 | 0.75 | 0.625 ต่ำกว่า 0.66 |
| สี่เหลี่ยม 0.20 × 0.25 | 0.69 | 0.56 ต่ำกว่า 0.66 | 0.46 ต่ำกว่า 0.66 |
| สี่เหลี่ยม 0.30 × 0.60 | 1.25 | 1.00 | 0.83 |
อ่านตาราง: ช่องเปิด Ø0.25 มม. บน stencil 0.10 มม. มีปริมาตรตั้งต้นประมาณ 4.91 nL แต่ area ratio ต่ำกว่าเกณฑ์ ครีมจึงมักหลุดไม่ครบและ SPI จะเห็นปริมาตรต่ำซ้ำที่แพดกลุ่มนี้ ทางแก้มักอยู่ที่การออกแบบ stencil (ลดความหนา หรือใช้ step stencil) มากกว่าการขยายช่วงผ่านของ SPI ดูเพิ่มที่ บริการผลิต PCB Stencil
ข้อจำกัด: ตัวเลขนี้คิดจากรูปทรงช่องเปิดอย่างเดียว ไม่รวมผลของชนิดครีม ความเรียบผนัง stencil แรงกดใบปาด และรอบการเช็ด stencil ซึ่งต้องยืนยันด้วยผล SPI ของบอร์ดจริง
SPI vs AOI ต่างกันอย่างไร
| หัวข้อ | SPI | AOI |
|---|---|---|
| ตำแหน่งในสาย SMT | หลังพิมพ์ครีม ก่อน pick-and-place | หลังวางชิ้นส่วน และ/หรือหลังรีโฟลว์ |
| สิ่งที่ตรวจ | ครีมบัดกรีบนแพด | ชิ้นส่วนหาย ขั้วกลับ เยื้อง tombstone สะพานที่มองเห็น |
| แก้ไขเมื่อพบปัญหา | ล้างบอร์ดแล้วพิมพ์ใหม่ ยังไม่เสียชิ้นส่วน | ต้อง rework จุดบัดกรีหรือเปลี่ยนชิ้นส่วน |
| ใช้แทนกันได้ไหม | ไม่ได้ | ไม่ได้ จุดใต้ BGA/QFN ยังต้องใช้ X-ray |
เมื่อไหร่ควรขอ 3D SPI
ควรระบุ 3D SPI ใน RFQ เมื่อบอร์ดมี BGA, QFN, fine-pitch IC, 0201/01005 หรือเป็นงาน NPI ที่ต้องหา process window ของ stencil ให้ได้ก่อนผลิตจริง โรงงาน SMT พันธมิตรของเราที่เซินเจิ้นมี 3D SPI 9 เครื่อง (ข้อมูล ณ 5 พ.ย. 2026 ดู ความสามารถการผลิต) งานประกอบทำที่โรงงานพันธมิตรในจีน ไม่ใช่โรงงานในไทย รายละเอียด coverage และรายงานผลดูได้ที่ บริการตรวจสอบ Solder Paste ด้วย 3D SPI
SPI ช่วยคุมความผิดปกติของการพิมพ์ครีมที่โยงกับ tombstoning, สะพานบัดกรี, บัดกรีไม่พอ และรูพรุนในจุดบัดกรี BGA แต่ยังต้องตรวจหลังบัดกรี เพราะแพด วัสดุ และโปรไฟล์รีโฟลว์ก็มีผล
Automated Optical Inspection (AOI)
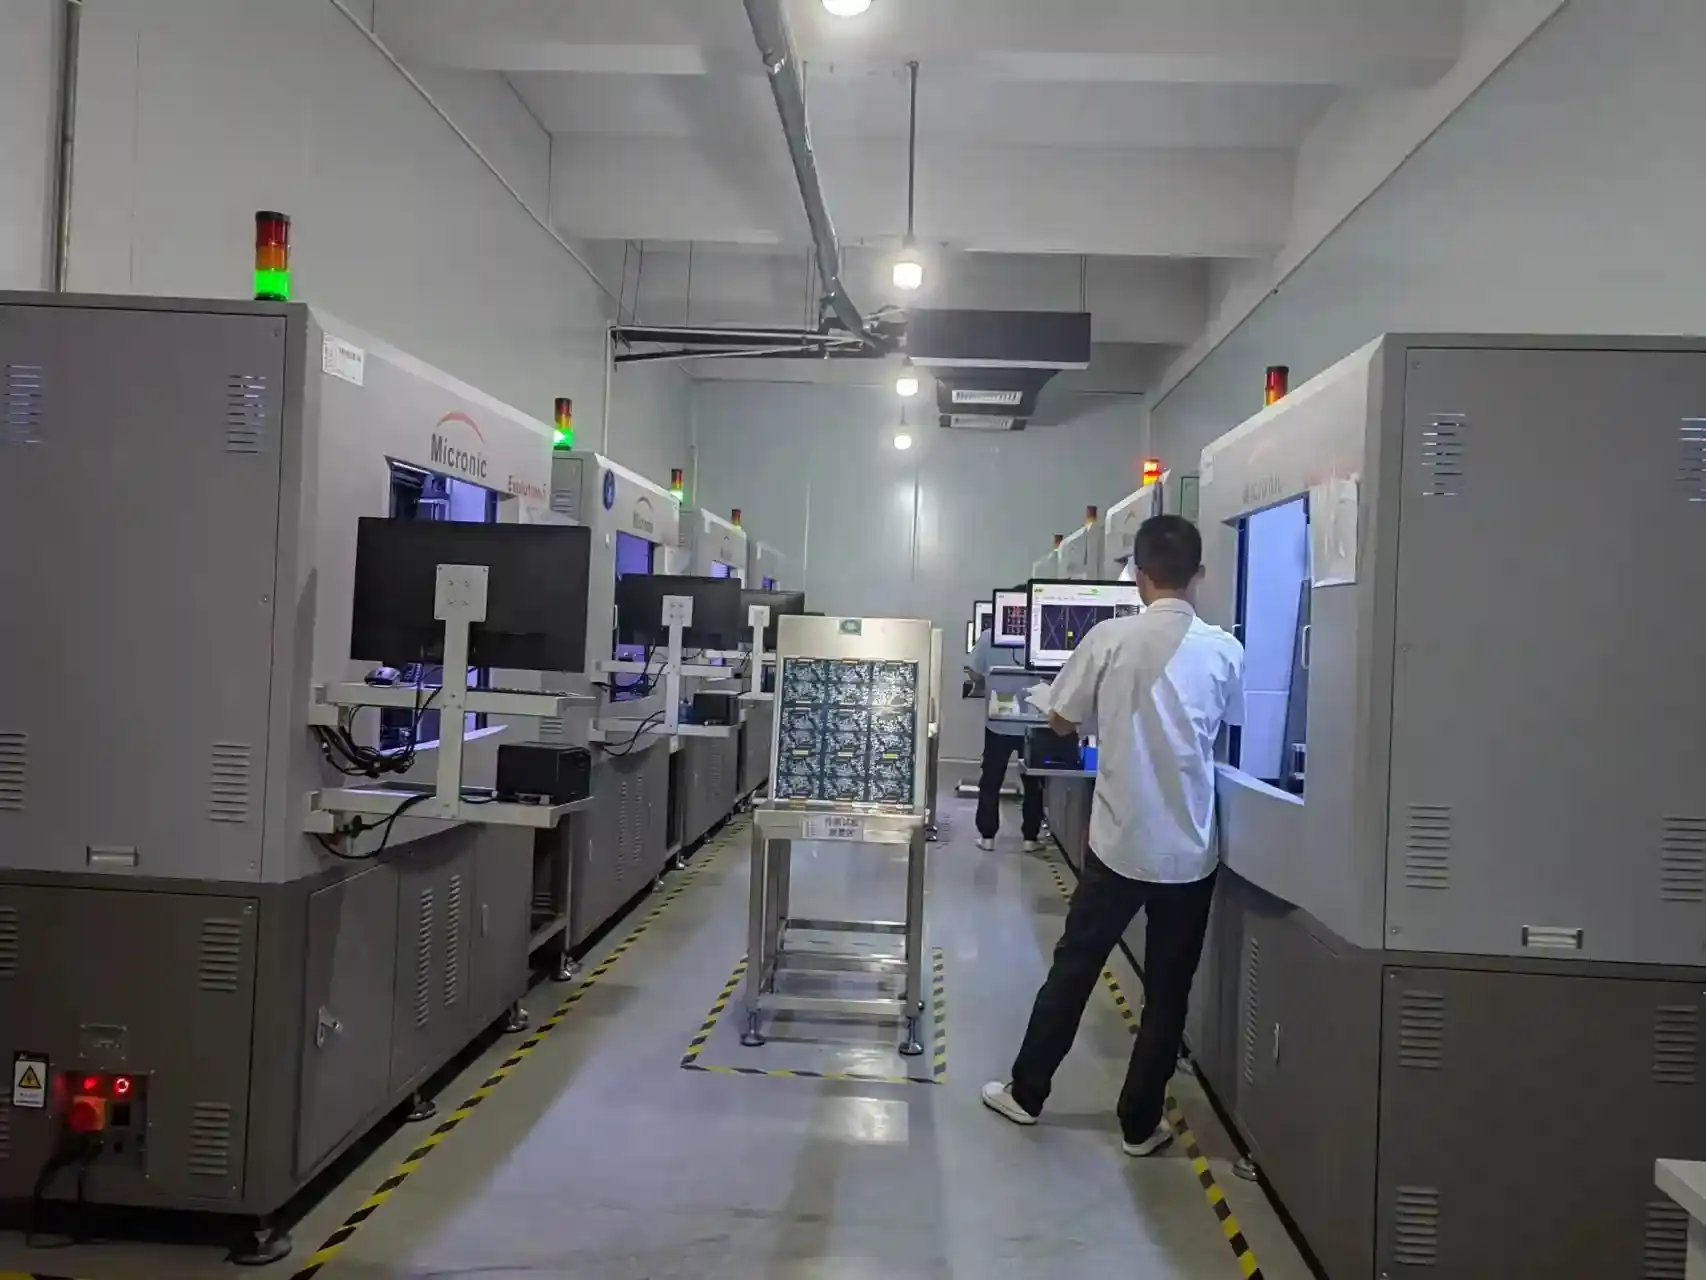
AOI ใช้กล้องและการประมวลผลภาพตรวจงาน SMT และงานผสม SMT/THT ต้องตั้งโปรแกรม แสง และมุมมองให้เหมาะสม พร้อมยืนยันผลแจ้งเตือน
ความสามารถของ AOI
ข้อบกพร่องชิ้นส่วน:
- ชิ้นส่วนขาดหาย
- ชิ้นส่วนผิดรุ่นที่แยกได้จากภาพ
- ชิ้นส่วนเยื้องตำแหน่ง
- ขั้วผิดที่มีเครื่องหมายให้ตรวจ
- เครื่องหมายค่าไม่ตรง ไม่ใช่การวัดค่าทางไฟฟ้า
ข้อบกพร่องบัดกรี:
- สะพานบัดกรีที่มองเห็น
- บัดกรีไม่เพียงพอหรือมากเกินไป
- ผิวหรือรูปทรงผิดปกติที่ต้องยืนยัน
- ชิ้นส่วนตั้งขึ้นด้านเดียว
ข้อบกพร่อง PCB:
- คราบที่กล้องแยกได้
- ลายวงจรเสียหายที่มองเห็น
- แพดหลุดที่มองเห็น
ข้อจำกัดของ AOI
AOI ไม่สามารถยืนยันได้โดยลำพังในเรื่อง:
- จุดบัดกรีที่ซ่อนอยู่ใต้ BGA, QFN
- ความแม่นยำของค่าชิ้นส่วน
- การทำงานของวงจร
- ข้อบกพร่องภายในชิ้นส่วน
จึงควรใช้ X-ray และการทดสอบทางไฟฟ้าร่วมตามความเสี่ยง
2D AOI vs 3D AOI
2D AOI:
- วิเคราะห์ภาพพื้นผิวจากกล้อง
- โดยทั่วไปลงทุนต่ำกว่าในระบบใกล้เคียงกัน
- ข้อมูลความสูงมีข้อจำกัด
- เหมาะเมื่อรูปร่างและเครื่องหมายแยกข้อบกพร่องได้
3D AOI:
- อาจใช้แสงแบบมีโครงสร้างเพื่อวัดความสูง
- ประเมินรูปทรงชิ้นส่วนและ Solder Fillet ที่มองเห็น
- ช่วยแยกข้อบกพร่องบางประเภทได้ดีขึ้น
- ต้องประเมินผิวสะท้อนและการบังมุมกับบอร์ดจริง
การตรวจสอบด้วย X-Ray
X-ray ช่วยตรวจจุดบัดกรีใต้ BGA และ QFN ที่กล้องมองไม่เห็น ความสามารถขึ้นอยู่กับความละเอียด มุมถ่าย และการซ้อนทับของวัสดุ
เมื่อไหร่ต้องใช้ X-Ray
พิจารณาตามจุดเสี่ยง เช่น:
- แพ็กเกจ BGA และ CSP
- แพ็กเกจ QFN และ DFN
- การประกอบ Flip Chip
- วิเคราะห์ Buried Vias ในบอร์ดหลายชั้น ด้วยวิธีที่เหมาะสม (ดูคู่มือ HDI PCB)
- งานที่ต้องประเมินจุดเชื่อมซ่อนเร้นเป็นพิเศษ
X-Ray เปิดเผยอะไร
ข้อบกพร่อง BGA ที่อาจตรวจพบ:
- บอลบัดกรีขาดหาย
- สะพานบัดกรีระหว่างบอล
- ลักษณะต้องสงสัยของ Head-in-Pillow
- รูพรุนในจุดบัดกรี
- จุดเปิดบางลักษณะ
ข้อบกพร่อง QFN ที่อาจตรวจพบ:
- รูพรุนในแพดกลาง
- จุดเปิดบางลักษณะบริเวณขารอบนอก
- สะพานบัดกรีใต้แพ็กเกจ
Head-in-Pillow และการไม่เปียกผิวอาจต้องใช้มุมเพิ่มเติม CT หรือวิธีอื่นตรวจยืนยัน
2D X-Ray vs 3D X-Ray (CT)
2D X-Ray:
- ให้ภาพฉายที่โครงสร้างต่างชั้นซ้อนกัน
- โดยทั่วไปตรวจได้เร็วกว่า CT ในงานใกล้เคียงกัน
- ต้นทุนขึ้นอยู่กับเครื่องและขั้นตอนตรวจ
- เหมาะเมื่อภาพฉายแยกลักษณะเป้าหมายได้
3D X-Ray (CT):
- สร้างภาพปริมาตรและเลือกดูภาพตัดขวาง
- ช่วยระบุตำแหน่งข้อบกพร่องในโครงสร้างซ้อนกัน
- พิจารณาเมื่อภาพฉายให้ข้อมูลไม่พอ
- ต้องประเมินเวลา ความละเอียด และต้นทุนกับชิ้นงานจริง
การวิเคราะห์รูพรุน
X-ray ใช้ประเมินรูพรุน โดยพื้นที่จากภาพฉายไม่เท่ากับปริมาตรโดยตรง แนวทาง BGA เช่น IPC-7095 ต้องอ่านจากฉบับที่ใช้
| แอพพลิเคชัน | เกณฑ์รูพรุนที่ต้องตกลง | เอกสารที่ใช้พิจารณา |
|---|---|---|
| ผู้บริโภค | ตามแพ็กเกจและจุดบัดกรี | แบบและมาตรฐานฉบับที่ใช้ |
| อุตสาหกรรม | ตามภาระความร้อนและความทนทาน | ข้อกำหนดและข้อมูลผู้ผลิต |
| ยานยนต์ | เกณฑ์ที่ลูกค้าอนุมัติ | สัญญา; IATF 16949 ไม่ใช่ตารางรูพรุน |
| การแพทย์ | ตามความเสี่ยงและการใช้งาน | แบบและมาตรฐานฉบับที่ใช้ |
ดูตารางในมาตรฐานฉบับที่ใช้และแผ่นข้อมูลของผู้ผลิต ไม่แปลง Class เป็นค่ารูพรุนเดียว ผลต่อความร้อนและความทนทานขึ้นกับขนาดและตำแหน่ง โดยเฉพาะการประกอบ LED และอิเล็กทรอนิกส์กำลัง
In-Circuit Testing (ICT)
ICT โดยทั่วไปใช้ Bed-of-Nails Fixture ตรวจค่าทางไฟฟ้าและการเชื่อมต่อ ความครอบคลุมขึ้นกับ Test Point วงจรขนาน และระบบทดสอบ
การวัดของ ICT
การทดสอบชิ้นส่วนตามความสามารถของระบบ:
- ค่าความต้านทาน
- ค่าความจุ
- ค่าความเหนี่ยวนำ
- ลักษณะไดโอด
- พารามิเตอร์ทรานซิสเตอร์เมื่อวงจรและวิธีวัดรองรับ
การทดสอบวงจร:
- วงจรเปิด
- ลัดวงจร
- ทิศทางชิ้นส่วนที่ตรวจทางไฟฟ้าได้
- ค่าชิ้นส่วนผิดในจุดที่วัดแยกได้
ข้อดีของ ICT
- วัดพารามิเตอร์ไฟฟ้าจริง
- ช่วยระบุตำแหน่งเสียในส่วนที่เข้าถึงได้
- ทดสอบได้เร็วเมื่อโปรแกรมและ Fixture พร้อม
- เหมาะเมื่อปริมาณผลิตคุ้มกับต้นทุน Fixture
- พบค่าที่ออกนอกเกณฑ์ก่อนทดสอบการทำงาน
ข้อจำกัดของ ICT
- มีต้นทุนพัฒนา Fixture และโปรแกรม (NRE)
- ต้องเข้าถึง Test Point
- ไม่ครอบคลุมพารามิเตอร์หรือฟังก์ชันทั้งหมด
- ปริมาณน้อยอาจไม่คุ้ม ต้องเทียบทางเลือก เช่น Flying Probe
- วงจรขนานอาจรบกวนการวัดชิ้นส่วน
การออกแบบสำหรับ ICT
ทบทวนกับผู้ทำ Fixture ตั้งแต่ออกแบบ PCB:
- จัด Test Point ให้เน็ตสำคัญตามเป้าหมายการตรวจ
- กำหนดขนาดแพดตามหัวเข็ม ความคลาดเคลื่อน และผิวสัมผัส
- กำหนดระยะห่างและพื้นที่หลบตาม Fixture
- ใช้ด้านเดียวเมื่อทำได้ พร้อมจุดรองรับบอร์ด
- ส่งพิกัด Test Point, Netlist และ Revision ที่ตรงกับแบบผลิต
Functional Testing (FCT)
FCT ยืนยันเฉพาะฟังก์ชันและสภาวะในแผนทดสอบ งานการประกอบแบบ Turnkey และ Box Build ควรตกลงขอบเขตระดับบอร์ดและระบบ
แนวทาง FCT
1. การทดสอบการทำงานพื้นฐาน
- การเปิดเครื่องและกระแสที่ใช้
- LED หรือสัญญาณแสดงสถานะ
- I/O พื้นฐาน
- อินเทอร์เฟซการสื่อสาร
2. การทดสอบการทำงานเต็มรูปแบบ
- ฟังก์ชันที่ระบุในข้อกำหนด
- ประสิทธิภาพเทียบเกณฑ์ผ่าน/ไม่ผ่าน
- การสอบเทียบหากจำเป็น
- ขอบเขตแรงดันและโหลดที่อนุมัติให้ทดสอบ
3. การทดสอบระดับระบบ
- บอร์ดในตัวเครื่องสุดท้าย
- อินเทอร์เฟซกับอุปกรณ์ที่ใช้งานร่วมกัน
- การทำงานร่วมกันตามสถานการณ์ทดสอบ
การออกแบบ FCT Fixture
Fixture ควรมี:
- แหล่งจ่ายไฟและการป้องกันที่เหมาะสม
- อินเทอร์เฟซการสื่อสาร เช่น USB, UART
- โหลดจำลอง
- สัญญาณกระตุ้น
- จุดวัดและการตรวจความพร้อมของ Fixture
การโปรแกรมระหว่างการทดสอบ
สถานี FCT อาจรวมงานต่อไปนี้ตามที่ตกลง:
- การโปรแกรมเฟิร์มแวร์และตรวจ Revision
- การบันทึกข้อมูลสอบเทียบ
- การกำหนดหมายเลขซีเรียล
- การโปรแกรม MAC Address จากชุดที่ลูกค้าอนุมัติ
- การตั้งค่าคอนฟิกและบันทึกผลผูกกับบอร์ด
การทดสอบ Burn-In
Burn-in ใช้งานบอร์ดตามสภาวะและเวลาที่กำหนด เพื่อคัดกรองความเสียหายช่วงเริ่มต้นบางประเภท หรือ Infant Mortality ไม่ใช่การยืนยันอายุใช้งาน
สภาวะ Burn-In
กำหนดจากข้อจำกัดชิ้นส่วนและแผนที่ประเมินแล้ว:
- อุณหภูมิและตำแหน่งวัด
- แรงดัน โหลด และขอบเขตที่อนุญาต
- ระยะเวลาและเงื่อนไขยุติการทดสอบ
- โหมดทำงาน การติดตาม และเกณฑ์ผ่าน
การใช้อุณหภูมิหรือแรงดันที่ไม่เหมาะสมอาจทำให้ชิ้นงานดีเสียหาย
เมื่อไหร่ต้องใช้ Burn-In
พิจารณาเมื่อความเสี่ยงหรือข้อกำหนดลูกค้ารองรับ เช่น:
- งานที่ต้องการความน่าเชื่อถือสูง
- อุปกรณ์ทางการแพทย์
- ระบบความปลอดภัยยานยนต์
- โครงสร้างพื้นฐานที่สำคัญ
ไม่ใช่ทุกบอร์ดในอุตสาหกรรมเหล่านี้ต้องทำ Burn-in
HALT vs HASS
HALT (Highly Accelerated Life Test):
- ใช้ค้นหาจุดอ่อนของการออกแบบกับตัวอย่าง
- สำรวจขอบเขตการทำงานและความเสียหาย
- อาจใช้สภาวะเกินขอบเขตใช้งานปกติ
- ไม่ใช่การคำนวณอายุใช้งานโดยตรง
HASS (Highly Accelerated Stress Screening):
- ใช้คัดกรองข้อบกพร่องในการผลิต
- พัฒนาโปรไฟล์จากความเข้าใจขีดจำกัดผลิตภัณฑ์
- ต้องยืนยันว่าไม่ทำลายหรือลดอายุชิ้นงานดีเกินเกณฑ์ยอมรับ
- กำหนดขอบเขตตามแผน ไม่จำเป็นต้องตรวจทุกหน่วยเสมอไป
การสร้างกลยุทธ์การทดสอบ
เลือกตามความเสี่ยงและหลักฐานส่งมอบ
ความต้องการของผลิตภัณฑ์
| ปัจจัย | ผลกระทบต่อการทดสอบ |
|---|---|
| ปริมาณ | เปรียบเทียบ ICT กับ Flying Probe รวมต้นทุนพัฒนา |
| ความซับซ้อน | ประเมินจุดซ่อนเร้นและการเข้าถึงทางไฟฟ้า |
| ความต้องการความน่าเชื่อถือ | พิจารณา X-ray หรือ Burn-in ตามความเสี่ยง |
| ความไวต่อต้นทุน | เทียบความครอบคลุม เวลา และต้นทุนงานหลุดตรวจ |
การวิเคราะห์การครอบคลุมข้อบกพร่อง
จัดทำตารางข้อบกพร่องเทียบวิธีตรวจ:
- ระบุข้อบกพร่องที่เป็นไปได้และผลกระทบ
- ระบุวิธีตรวจ เงื่อนไข และหลักฐานการตรวจพบ
- ตรวจส่วนที่ซ้ำกัน โดยไม่บวกอัตราตรวจพบของแต่ละวิธีตรง ๆ
- ระบุช่องว่างและวิธีจัดการความเสี่ยง
ความครอบคลุมต้องมีข้อมูลยืนยัน
ตัวอย่างกลยุทธ์ตามแอพพลิเคชัน
ตัวอย่างสมมติเพื่อประกอบการอธิบาย ต้องปรับตามแบบและสัญญา
อิเล็กทรอนิกส์สำหรับผู้บริโภค:
- SPI → AOI → X-ray ตามจุดเสี่ยงและแผนสุ่ม → FCT
- เน้นความคุ้มค่าและการตรวจฟังก์ชันสำคัญ
- SPI → AOI → X-ray/ICT ตามความเสี่ยง → FCT; เพิ่ม Burn-in ตามข้อกำหนด
- เน้นเกณฑ์ตรวจรับและบันทึก (ดูMedical Cable Assembly)
- SPI → AOI → X-ray/ICT ตามความเสี่ยง → FCT; ทดสอบสภาพแวดล้อมตามแผน
- เน้นป้องกันข้อบกพร่องและตามสอบย้อนกลับ (ดูAutomotive Wire Harness)
แนวปฏิบัติที่ดีที่สุดในการควบคุมคุณภาพ
Statistical Process Control (SPC)
ติดตามพารามิเตอร์และผลกระบวนการ เช่น:
- แนวโน้มปริมาตรครีมบัดกรี
- ข้อบกพร่อง AOI ที่ตรวจยืนยันแล้ว แยกจาก False Call
- Yield ผ่านครั้งแรก
- ข้อบกพร่องต่อล้านโอกาส (DPMO) โดยใช้นิยามโอกาสเดียวกัน
Control Charts ช่วยชี้สัญญาณความผิดปกติ แต่ขีดควบคุมกระบวนการไม่ใช่เกณฑ์ตรวจรับผลิตภัณฑ์
Root Cause Analysis
เมื่อเกิดข้อบกพร่อง:
- กักกันผลิตภัณฑ์ที่อาจได้รับผลกระทบ
- ยืนยันอาการและกลไกข้อบกพร่อง
- หาสาเหตุรากด้วยหลักฐาน
- ดำเนินการแก้ไขและป้องกันการเกิดซ้ำ
- ตรวจสอบประสิทธิผล
ใช้วิธี 8D, 5-Why หรือ Fishbone Analysis ตามความเหมาะสม
การติดตาม
เก็บบันทึกที่เชื่อมโยงกันตามขอบเขตที่ตกลง:
- หมายเลขซีเรียลบอร์ดหรือ Lot
- รหัสล็อตชิ้นส่วน
- พารามิเตอร์กระบวนการ
- ผลทดสอบ รวมประวัติแก้ไขและทดสอบซ้ำ
- ผู้ปฏิบัติงานและ Revision ของโปรแกรมทดสอบ
ตกลงระยะเวลาเก็บและวิธีเรียกดู เพื่อกำหนดขอบเขตเมื่อพบปัญหา
การปรับปรุงอย่างต่อเนื่อง
ใช้ข้อมูลผลิตและใช้งานเพื่อ:
- ทบทวนกระบวนการเป็นประจำ
- นำข้อร้องเรียนมาวิเคราะห์สาเหตุ
- ปรับปรุง Yield โดยยังคงเกณฑ์ตรวจรับ
- ปรับปรุงเครื่องมือหรือโปรแกรมพร้อมควบคุมการเปลี่ยนแปลง
มาตรฐานอุตสาหกรรม
แยกเกณฑ์ตรวจรับชิ้นงานจากระบบบริหารคุณภาพ (ข้อมูลทั่วไปที่ IPC):
IPC-A-610: เกณฑ์การยอมรับงานประกอบอิเล็กทรอนิกส์ โดยทั่วไปแบ่งตามความต้องการใช้งาน:
- Class 1: ผลิตภัณฑ์อิเล็กทรอนิกส์ทั่วไป
- Class 2: ผลิตภัณฑ์ที่ต้องการการทำงานต่อเนื่องและอายุบริการยาวนาน
- Class 3: ผลิตภัณฑ์สมรรถนะสูงที่ความพร้อมทำงานมีความสำคัญมาก
ตกลง Class และ Revision ตามการใช้งาน ไม่เลือกจากชื่ออุตสาหกรรมเท่านั้น
IPC J-STD-001: ข้อกำหนดวัสดุ กระบวนการ และการยอมรับงานบัดกรี ระบุฉบับที่ใช้
ISO 9001: ระบบบริหารคุณภาพทั่วไป
ISO 13485: ระบบบริหารคุณภาพสำหรับอุปกรณ์การแพทย์
IATF 16949: ข้อกำหนดระบบบริหารคุณภาพสำหรับอุตสาหกรรมยานยนต์
ตารางเปรียบเทียบมาตรฐาน
| มาตรฐาน | ขอบเขต | การเลือกใช้ |
|---|---|---|
| IPC-A-610 Class 1 | เกณฑ์ยอมรับสำหรับผลิตภัณฑ์ทั่วไป | ตาม Class และ Revision ในสัญญา |
| IPC-A-610 Class 2 | เกณฑ์ยอมรับสำหรับงานที่ต้องการบริการต่อเนื่อง | ตามความต้องการผลิตภัณฑ์ |
| IPC-A-610 Class 3 | เกณฑ์ยอมรับงานสมรรถนะสูง | ตามความสำคัญของการทำงาน |
| ISO 13485 | ระบบบริหารคุณภาพอุปกรณ์การแพทย์ | ตรวจขอบข่ายและสถานที่ในใบรับรอง |
| IATF 16949 | ระบบบริหารคุณภาพยานยนต์ | ตรวจขอบข่ายใบรับรองและข้อกำหนดลูกค้า |
ใบรับรองระบบไม่ทดแทนเกณฑ์และบันทึกตรวจรับบอร์ด
ข้อมูลที่ต้องระบุเมื่อขอใบเสนอราคา (RFQ)
- Gerber, BOM, Pick&Place และแบบประกอบที่มี Revision ตรงกัน
- IPC-A-610 Class และ Revision รวมข้อกำหนดตรวจรับเพิ่มเติม
- แผน SPI/AOI/X-ray/ICT/FCT ตามความเสี่ยง จุดสำคัญ ตรวจทุกชิ้นหรือสุ่ม และ Burn-in หากต้องการ
- ผังวงจร Netlist พิกัด Test Point ข้อกำหนด Fixture และผู้จัดทำ
- เกณฑ์ FCT ผ่าน/ไม่ผ่าน เฟิร์มแวร์ โปรแกรมทดสอบและอุปกรณ์ที่ลูกค้าเตรียม
- Traceability ระดับ Lot/ซีเรียล ข้อมูลที่ต้องเก็บ และระยะเวลาเก็บ
- ข้อกำหนด First Article รายการตรวจ และเงื่อนไขอนุมัติผลิตต่อ
- รูปแบบรายงาน ผลวัด/ภาพ และวิธีกักกัน แก้ไข อนุมัติ และทดสอบซ้ำงานไม่ผ่าน
- จำนวนต่อ Lot ปริมาณรวม และแผนส่งมอบ
สรุป
ใช้วิธีตรวจเสริมกันตามความเสี่ยง กำหนดเกณฑ์ชัดเจน และนำผลไปปรับปรุงกระบวนการ เพื่อลดงานเสียและงานซ่อม
WellPCB Thailand ไม่มีโรงงานในไทย สั่งผลิตที่โรงงานพันธมิตรในจีน/ฟิลิปปินส์ที่ได้รับการรับรองมาตรฐานสากล (ISO 9001, ISO 13485, IATF 16949) โดยยืนยันขอบข่ายใบรับรอง บริการทดสอบและบูรณาการ และเอกสารส่งมอบกับโรงงานที่รับงานก่อนเสนอราคา
ส่งข้อมูลตามหัวข้อ RFQ เพื่อยืนยันแผนตรวจ เกณฑ์ยอมรับ และค่าใช้จ่ายกับโรงงานพันธมิตร ขอใบเสนอราคา →
บทความที่เกี่ยวข้อง
- คู่มือ Turnkey PCB Assembly
- เปรียบเทียบ SMT vs THT Assembly
- แนวทางการออกแบบ PCB สำหรับการผลิต
- คู่มือเทคโนโลยี HDI PCB
เอกสารอ้างอิง
- IPC - Association Connecting Electronics Industries: IPC public reference
- IEEE - Institute of Electrical and Electronics Engineers: www.ieee.org
- American Society for Quality (ASQ): asq.org
- SMTA - Surface Mount Technology Association: www.smta.org
- ISO 9001 Quality Management: ISO 9000 public reference
- ISO 13485 Medical Devices: ISO 9000 public reference
คำถามที่พบบ่อย (FAQ)
มาตรฐานตรวจรับ PCBA อ้างอิงอะไร?
โดยทั่วไปใช้ IPC-A-610 Class/Revision ตามสัญญา ร่วมกับแบบและข้อกำหนดลูกค้า ส่วน J-STD-001 ใช้กับงานบัดกรี ไม่เลือก Class จากชื่ออุตสาหกรรมเท่านั้น
IQC, IPQC และ OQC คืออะไร?
IQC ตรวจวัตถุดิบ/ชิ้นส่วนขาเข้า; IPQC ควบคุมระหว่างผลิต เช่น ตรวจตั้งงานและติดตามกระบวนการ; OQC ตรวจก่อนส่งมอบ ต้องกำหนดรายการตรวจ เกณฑ์ และบันทึกของแต่ละด่าน
Sampling plan (AQL) ทำงานอย่างไร?
AQL ใช้เลือกแผนสุ่มตาม ISO 2859-1 หรือ ANSI/ASQ Z1.4 ไม่ใช่ IPC-A-610 ตกลงฉบับมาตรฐาน ขนาด Lot ระดับตรวจ AQL ตามประเภทข้อบกพร่อง และกฎเปลี่ยนแผนในสัญญา ใช้ตารางหาจำนวนตัวอย่างและเกณฑ์รับ/ปฏิเสธ AQL ไม่รับประกันสัดส่วนของเสียใน Lot ที่ผ่าน; งานเสี่ยงสูงอาจต้องใช้มาตรการอื่นร่วม
Traceability สำคัญอย่างไร?
การเชื่อม Lot ชิ้นส่วน วันผลิต และผลทดสอบช่วยจำกัดขอบเขตเมื่อพบปัญหา กำหนดระดับตามสอบ ข้อมูล ระยะเวลาเก็บ และวิธีเรียกดูตามข้อกำหนดผลิตภัณฑ์
First Article Inspection คืออะไร?
FAI ตรวจชิ้นงานตัวแทนจากการตั้งผลิตครั้งแรกเทียบแบบก่อนอนุมัติผลิตต่อ ตกลงเหตุที่ต้องตรวจซ้ำ เช่น เปลี่ยนแบบ วัสดุ หรือกระบวนการ ไม่จำเป็นต้องทำทุก Lot และไม่แทนการตรวจประจำ
มี AOI และ X-ray แล้ว ยังต้องทำ FCT หรือไม่?
ควรทำเมื่อต้องยืนยันการทำงาน ภาพตรวจไม่พิสูจน์เฟิร์มแวร์ การสื่อสาร หรือพฤติกรรมภายใต้โหลด จึงต้องระบุขอบเขต FCT ใน RFQ
บอร์ดไม่มี Test Point จะทดสอบ ICT ได้หรือไม่?
ต้องทบทวนจุดเข้าถึง อาจใช้แพดหรือขาที่เหมาะกับหัวเข็ม หรือพิจารณา Flying Probe/FCT แต่ความครอบคลุมไม่เหมือนกัน
ควรขอหลักฐานอะไรเมื่อบอร์ดไม่ผ่านและมีการแก้ไข?
ขออาการเสีย ผลวัดเดิม Lot/ซีเรียล รายการแก้ไข ผู้อนุมัติ และผลทดสอบซ้ำ เก็บประวัติเพื่อแยกงานผ่านครั้งแรกจากงานผ่านหลังแก้ไข